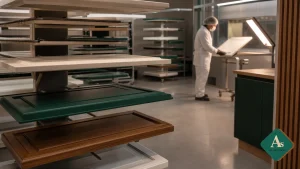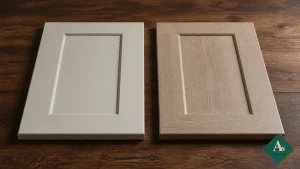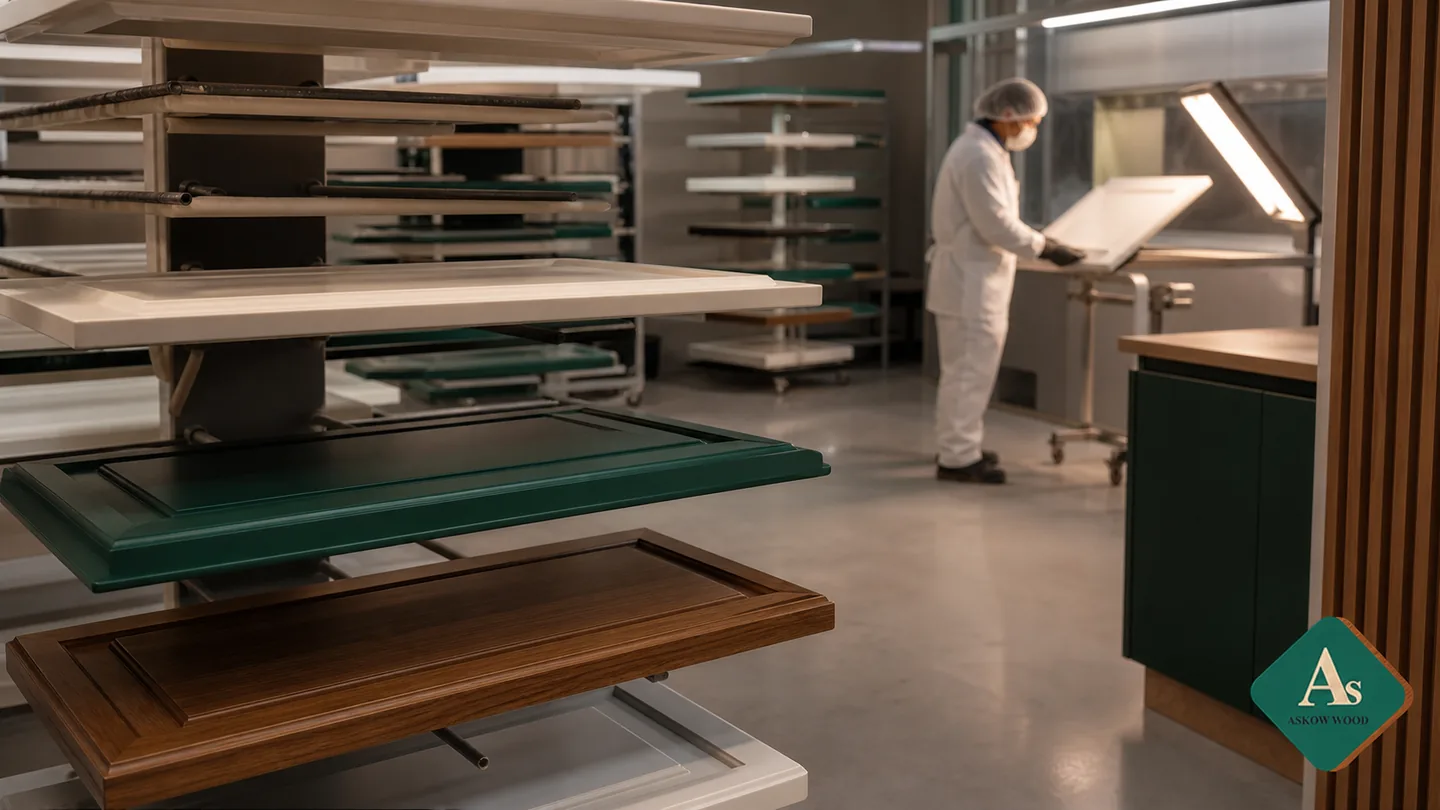
تولید درب کابینت پلی اورتان یک عملیات تکمرحلهای رنگپاشی نیست. کیفیت نهایی از لحظه بررسی نقشه و انتخاب MDF شکل میگیرد و با برش، CNC، سنباده، زیرسازی، اجرای لایهها، خشکشدن، بازرسی و بستهبندی ادامه پیدا میکند. حذف یا عجله در هر مرحله ممکن است بعداً به شکل موج، اختلاف رنگ یا آسیب لبه دیده شود. این راهنمای فنی آسکو چوب مسیر تولید را به زبان روشن توضیح میدهد.
فهرست مطالب
مرحله اول تولید درب کابینت پلی اورتان: بررسی نقشه
پیش از روشنشدن دستگاه، فایل قطعات باید از نظر واحد اندازهگیری، ابعاد، تعداد، جهت، طرح و سوراخکاری کنترل شود. دربهای چپ و راست، نماهای انتهایی و قطعات هماندازه باید شناسه واضح داشته باشند. نسخه تأییدشده نقشه باید تنها مرجع تولید باشد تا اصلاحات شفاهی یا فایل قدیمی وارد خط نشود.
انتخاب MDF و ضخامت
ورق باید سطح یکنواخت، لبه سالم و شرایط نگهداری مناسب داشته باشد. ضخامت با ارتفاع درب، عمق ابزار و نوع یراق هماهنگ میشود. MDF تابدار یا مرطوب پایه مناسبی برای یک سطح رنگی دقیق نیست. ورقها پیش از برش از نظر آسیب ظاهری بررسی میشوند.
بهینهسازی برش و شناسه قطعات
چیدمان برش باید پرت را کنترل کند، اما جهت و کیفیت قطعه قربانی کاهش مصرف نشود. هر قطعه پس از برش با شناسهای که به نما آسیب نزند مشخص میشود. این شناسه تا مرحله بستهبندی همراه قطعه میماند و خطای شمارش یا جابهجایی را کم میکند.
مرحله دوم: CNC و آمادهسازی لبهها
طرح CNC با اندازه واقعی درب و شعاع ابزار تنظیم میشود. گوشههای بسیار تیز، خطوط باریک و عمق نامتناسب نهتنها تولید را دشوار میکنند، بلکه سنباده و پوشش یکنواخت را نیز تحت تاثیر قرار میدهند. نمونه اولیه برای گروههای ابعادی متفاوت، پیش از اجرای همه قطعات بررسی میشود.
سنباده چرا تعیینکننده است؟
رنگ عیب سطح را حذف نمیکند؛ در بسیاری موارد آن را آشکارتر میسازد. سنباده باید رد ابزار، پرز لبه و اختلاف جذب را کاهش دهد بدون اینکه گوشهها و خطوط طرح را از شکل بیندازد. گردوغبار پس از هر مرحله باید بهدرستی پاک شود.
مرحله سوم: آستر و زیرسازی
مواد زیرساز برای یکنواختکردن جذب و ساختن سطح مناسب لایه رنگ به کار میروند. نوع و تعداد مراحل به سیستم تولید و وضعیت قطعه وابسته است. پس از خشکشدن، سطح دوباره بررسی و پرداخت میشود. لکه، حفره یا لبه پرزدار نباید زیر لایه نهایی پنهان شود.
کنترل شرایط محیط رنگ
گردوغبار، دما، رطوبت و جریان هوا بر نتیجه پاشش و خشکشدن اثر دارند. محیط تمیز و فرآیند ثابت، تفاوت میان قطعات یک سفارش را کاهش میدهد. قطعات نباید پیش از رسیدن به شرایط مناسب روی هم قرار گیرند یا بستهبندی شوند.
مرحله چهارم: رنگ و پوشش نهایی
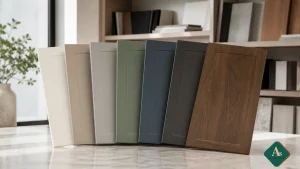
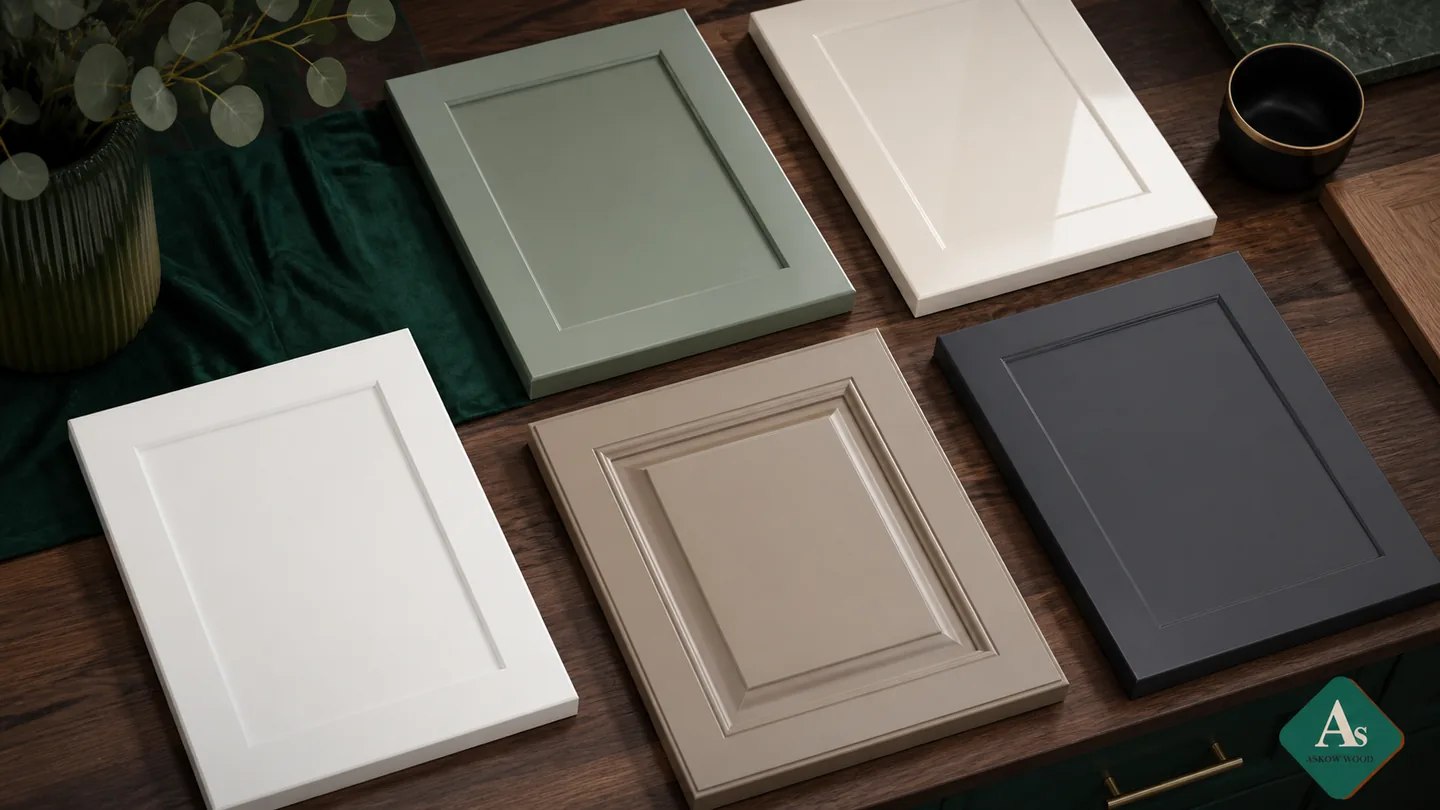
کد رنگ و درجه درخشندگی باید با نمونه تأییدشده تطبیق داده شود. پاشش روی نما، شیار و لبهها با الگوی یکنواخت انجام میشود و بین مراحل زمان لازم رعایت میشود. ضخامت بیشتر همیشه بهتر نیست؛ تجمع مواد در گوشه یا شیار میتواند جزئیات طرح را کم و خشکشدن را نامتوازن کند.
برای شناخت تفاوت سطوح، مقاله کابینت پلی اورتان مات یا براق و برای انتخاب کد، کاتالوگ رنگ پلی اورتان کابینت را بخوانید.
مرحله پنجم: کنترل کیفیت و بستهبندی
- ابعاد و قطرهای نمونه با فایل سفارش تطبیق داده میشود.
- سطح زیر نور مایل از نظر موج، ذره، شره و تفاوت درخشندگی دیده میشود.
- لبه، گوشه و شیارهای طرح جداگانه بازرسی میشوند.
- قطعات کنار هم از نظر هماهنگی رنگ و تعداد کنترل میشوند.
- محافظ گوشه و جداکننده نرم از تماس نماها جلوگیری میکند.
- بستهها بر اساس گروه نصب برچسبگذاری و برای حمل مهار میشوند.
راهنمای کنترل کیفیت قطعات کابینتی چکلیست کاملتری برای زمان تحویل ارائه میدهد.
زمان تولید و علت عجلهنکردن
مدت واقعی به تعداد قطعات، پیچیدگی طرح، سیستم رنگ و شرایط خشکشدن وابسته است. برنامه باید فرصت بازرسی و اصلاح احتمالی را نیز در نظر بگیرد. فشردهکردن زمان میان لایهها یا بستهبندی زودهنگام میتواند ریسک اثر جداکننده، چسبندگی سطح یا ناهماهنگی را افزایش دهد. زمانبندی را پیش از شروع تولید مکتوب کنید.
سوالات متداول تولید درب پلی اورتان
آیا رنگ دو سفارش جداگانه دقیقاً یکسان میشود؟
کد و نمونه مرجع اختلاف را کم میکنند، اما شرایط بچ و تغییر سطح قدیمی ممکن است تفاوت ظریفی بسازد. برای پروژه حساس، قطعه رزرو و تولید همزمان گروههای کنار هم مفید است.
چرا نمونه پیشتولید مهم است؟
نمونه، تناسب ابزار، صافی سطح، رنگ و میزان ماتی را پیش از مصرف زمان و مواد برای کل سفارش نشان میدهد. بهتر است نمونه روی یکی از ابعاد واقعی پروژه اجرا شود.
برای شروع تولید چه اطلاعاتی لازم است؟
فایل قطعات، طرح، کد و نمونه رنگ، سطح نهایی، سوراخکاری و شرایط تحویل لازم است. برای هماهنگی با Askow Wood مشخصات را از صفحه تماس آسکو چوب ارسال کنید. برای انتخاب اولیه نیز عوامل قیمت درب پلی اورتان را مرور کنید.
خطاهای قابل پیشگیری در خط تولید
بخش بزرگی از دوبارهکاریها از رنگ نهایی شروع نمیشود. فایل قدیمی، شناسه نامشخص، ابزار نامتناسب یا گردوغبار باقیمانده میتواند در مراحل بعدی هزینه بسازد. در هر ایستگاه باید معیار پذیرش مشخص باشد و قطعه نامنطبق پیش از ورود به مرحله بعد جدا شود. کنترل انتهایی بهتنهایی برای پیدا کردن ریشه خطا کافی نیست.
ثبت بچ و نمونه مرجع
مواد مصرفی، تاریخ، کد رنگ و گروه قطعات هر سفارش باید قابل ردیابی باشد. یک نمونه مرجع در شرایط محافظتشده نگهداری شود و قطعات کنار هم پیش از بستهبندی زیر نور ثابت مقایسه شوند. اگر اصلاحی انجام شد، علت و قطعات درگیر ثبت شود تا همان مشکل تکرار نشود. بستهبندی نیز بخشی از فرآیند است: سطح باید به اندازه کافی پایدار باشد، جداکننده با رنگ سازگار باشد و تسمه روی نما فشار مستقیم وارد نکند. این ثبت ساده، پاسخگویی در سفارش تکمیلی و تحلیل اختلاف احتمالی را دقیقتر میکند.
تصاویر و راهنماهای مرتبط
جمعبندی درباره تولید درب کابینت پلی اورتان
در جمعبندی موضوع تولید درب کابینت پلی اورتان، کیفیت زیرسازی، تناسب طرح با ابعاد، نمونه رنگ واقعی و شرایط استفاده باید کنار هم سنجیده شوند. تصمیمی که فقط بر یک عکس، نام رنگ یا نرخ کلی تکیه کند قابل اتکا نیست. مشخصات را مکتوب کنید، نمونه را زیر نور محل ببینید و روش نگهداری را پیش از سفارش بدانید تا نتیجه نهایی با انتظار پروژه هماهنگ باشد.
مطالعه تکمیلی: راهنمای سازمان حفاظت محیط زیست آمریکا درباره ترکیبات آلی فرّار و تهویه توضیح میدهد چرا هنگام کار با رنگها باید دستور سازنده، تهویه و شرایط ایمن رعایت شود. این منبع عمومی جایگزین برگه فنی سیستم رنگ یا الزامات کارگاهی نیست.